

راهنمای انتخاب تعداد دندانه تیغ اره نواری برای مقاطع مختلف
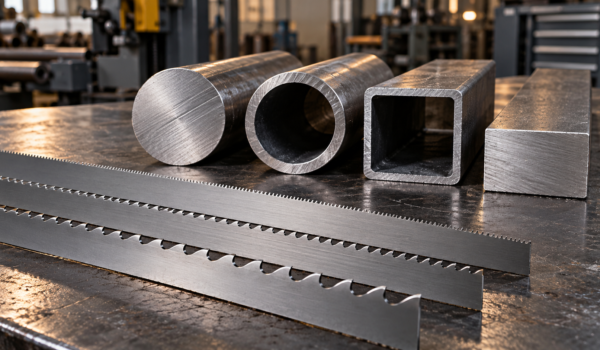
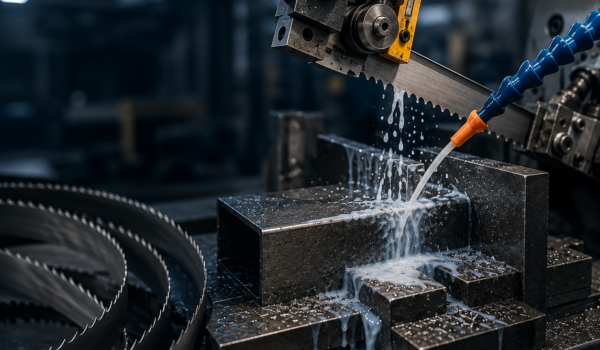
انتخاب تیغ اره نواری فولادبر فقط به طول، عرض یا جنس تیغه محدود نمیشود. تعداد دندانه در هر اینچ یا TPI یکی از مشخصات مهم تیغه است که باید با ابعاد و شکل قطعه تناسب داشته باشد. تیغهای که برای برش میلگرد توپر مناسب است، الزاماً انتخاب درستی برای لوله یا پروفیل نازک نیست.
در این راهنما، مفهوم TPI و نکات انتخاب دندانه برای مقاطع توپر، لوله و پروفیل را بررسی میکنیم.
تعداد دندانه تیغ اره نواری یا TPI چیست؟
TPI مخفف عبارت Teeth Per Inch و به معنای تعداد دندانه در هر اینچ از طول تیغه است. هر اینچ برابر با ۲۵٫۴ میلیمتر است.
برای مثال، تیغه ۱۰ TPI در هر اینچ ۱۰ دندانه دارد. هرچه این عدد بیشتر باشد، فاصله دندانهها کمتر و تیغه ریزدندانهتر است. عدد کمتر نیز نشاندهنده دندانههای درشتتر و فاصله بیشتر میان آنهاست.
روی بعضی تیغهها دو عدد مانند ۴/۶، ۶/۱۰ یا ۱۰/۱۴ درج میشود. این اعداد نشاندهنده گام متغیر هستند؛ یعنی فاصله دندانهها در طول الگوی تیغه تغییر میکند. این طراحی به کاهش صدا و لرزش هنگام برش کمک میکند.
چرا انتخاب تعداد دندانه اهمیت دارد؟
هنگام برش، باید تعداد مناسبی از دندانهها با قطعه درگیر شوند. درگیری تعداد بسیار کم، فشار واردشده به هر دندانه را افزایش میدهد و میتواند باعث کندهشدن دندانهها شود.
یکی از قواعد عمومی سازندگان، درگیری همزمان حداقل سه دندانه با قطعه است. البته این قاعده بهتنهایی برای انتخاب تیغه کافی نیست و باید همراه با جدول انتخاب سازنده و شکل مقطع بررسی شود.
از طرف دیگر، در مقاطع بزرگ باید فضای کافی میان دندانهها برای حمل و خروج براده وجود داشته باشد. بنابراین، ریزدندانهتر بودن تیغه همیشه به معنای عملکرد بهتر نیست.
برای انتخاب دندانه، کدام ابعاد قطعه مهم است؟
پیش از انتخاب TPI باید مشخص شود تیغه چه مقدار فلز را در مسیر برش طی میکند.
| نوع قطعه | اطلاعات مهم برای انتخاب دندانه |
|---|---|
| میلگرد توپر | قطر قطعه |
| چهارگوش و تسمه توپر | عرض درگیری تیغه با قطعه و جهت قرارگیری آن |
| لوله | ضخامت دیواره و قطر خارجی |
| پروفیل قوطی | ضخامت دیواره، ابعاد خارجی و وضعیت قرارگیری |
| نبشی و ناودانی | ضخامت بال و جان و نحوه قرارگیری در گیره |
| برش دستهای | مشخصات هر قطعه، تعداد و آرایش دسته |
قطر خارجی لوله را نباید معادل قطر یک میلگرد توپر در نظر گرفت. در لوله و پروفیل، تیغه بهصورت متناوب وارد فلز و فضای خالی میشود؛ به همین دلیل، انتخاب آنها باید با جدول مخصوص مقاطع توخالی انجام شود. راهنماهای سازندگان نیز برای مقاطع توپر و لولهها جدولهای جداگانه ارائه میکنند.
انتخاب تعداد دندانه برای مقاطع توپر
در قطعات توپر، با افزایش ابعاد مقطع معمولاً به دندانه درشتتر نیاز است. بااینحال، مقدار دقیق TPI به نوع تیغه و راهنمای همان سازنده بستگی دارد.
جدول زیر چند نمونه از گزینههای درجشده در راهنمای تیغههای بیمتال M42 شرکت Lennartz را نشان میدهد:
| قطر مقطع توپر | گامهای درجشده در راهنمای سازنده |
|---|---|
| ۲۰ میلیمتر | ۱۴/۱۸، ۱۰/۱۴ یا ۸/۱۲ |
| ۳۰ میلیمتر | ۱۰/۱۴، ۸/۱۲ یا ۶/۱۰ |
| ۴۰ میلیمتر | ۸/۱۲، ۶/۱۰ یا ۵/۸ |
این جدول، نمونه راهنمای یک سازنده است و نباید به همه برندها و مدلهای تیغه تعمیم داده شود. وجود چند گزینه برای یک قطر نیز نشان میدهد که انتخاب نهایی به شرایط برش وابسته است.
انتخاب دندانه برای لوله و پروفیل
در برش لوله و پروفیل، ضخامت دیواره نقش مهمی دارد. دو لوله با قطر خارجی یکسان اما ضخامتهای متفاوت، ممکن است به گام دندانه متفاوت نیاز داشته باشند.
برای انتخاب تیغه این قطعات:
۱. ضخامت واقعی دیواره را مشخص کنید.
۲. قطر یا ابعاد خارجی مقطع را اندازه بگیرید.
۳. تکقطعه یا دستهای بودن برش را تعیین کنید.
۴. گام مناسب را از جدول لوله و پروفیلِ سازنده تیغه انتخاب کنید.
برای نمونه، نمیتوان تیغه مناسب یک قوطی ۴۰×۴۰ میلیمتری را فقط از روی عدد ۴۰ تعیین کرد؛ ضخامت دیواره نیز باید مشخص باشد.
در مقاطع با سطح درگیری متغیر، استفاده از گام متغیر میتواند به کاهش لرزش کمک کند؛ البته خود گام باید متناسب با ابعاد قطعه انتخاب شود.
انتخاب تیغه برای نبشی، ناودانی و تیرآهن
در مقاطع ساختمانی، مقدار فلزی که با تیغه درگیر میشود در طول برش تغییر میکند. برای مثال، تیغه هنگام عبور از بال و جان ناودانی، شرایط یکسانی ندارد.
بنابراین، فقط ارتفاع کلی مقطع معیار مناسبی برای انتخاب نیست. ضخامت بخشهای مختلف و جهت بستن قطعه در گیره نیز باید مشخص باشد. هنگام استعلام تیغه، بهتر است علاوه بر ابعاد، تصویر یا نقشه مقطع و وضعیت قرارگیری آن در دستگاه ارائه شود.
آیا برای برش دستهای میتوان از همان تیغه تکقطعه استفاده کرد؟
برش چند قطعه بهصورت همزمان، شرایط درگیری تیغه را تغییر میدهد. ابعاد کلی دسته، فاصله میان قطعات و نحوه مهار آنها باید در انتخاب تیغه لحاظ شود.
گام مناسب برای یک پروفیل را نمیتوان بدون بررسی به یک دسته از همان پروفیل تعمیم داد. همچنین، مهار نامناسب و حرکت قطعه در گیره میتواند باعث آسیب به دندانهها شود؛ حتی اگر تیغه بهدرستی انتخاب شده باشد.
نشانههای احتمالی انتخاب نامناسب دندانه
لرزش غیرعادی، آسیب دندانهها، باقیماندن براده میان دندانهها یا کیفیت نامطلوب سطح برش، میتوانند نیاز به بازبینی انتخاب تیغه را نشان دهند. اما این علائم همیشه فقط به TPI مربوط نیستند.
سرعت تیغه، مقدار پیشروی، کشش تیغه، تنظیم گایدها، وضعیت خنککاری و مهار قطعه نیز باید بررسی شوند. راهنمای عیبیابی Starrett این عوامل را در کنار انتخاب گام دندانه مطرح میکند.
پیش از سفارش تیغ اره نواری چه اطلاعاتی آماده کنیم؟
برای انتخاب دقیقتر، اطلاعات زیر را در اختیار تأمینکننده قرار دهید:
مدل دستگاه و ابعاد کامل تیغه
جنس و در صورت مشخصبودن، گرید قطعه
شکل مقطع و ابعاد آن
ضخامت دیواره در لوله و پروفیل
تکقطعه یا دستهای بودن برش
وضعیت قرارگیری قطعه در گیره
مشکل فعلی، مانند شکست دندانه، لرزش یا کجبری
انتخاب درست تعداد دندانه، بخشی از تنظیم صحیح فرایند برش است. برای دستیابی به نتیجه مناسب، مشخصات تیغه باید همراه با شرایط دستگاه و قطعه بررسی شود.
برای بررسی مشکلات برش و تعمیر اره نواری فولادبر، میتوانید مشخصات دستگاه، ابعاد قطعه و تصویر تیغه فعلی را برای سنگینکاران ارسال کنید.
تماس: ۰۹۱۳۱۲۹۹۲۰۰
وبسایت: sanginkaran.com

 وبسایت